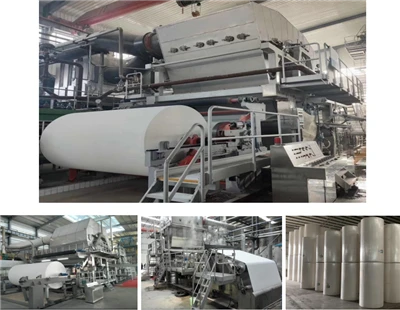
دستگاه کشش دستگاه کشش
پس از آنکه فویل آلومینیوم چاپ و پوشش داده شد، لازم است که برش برش بعد از چاپ برش داده شود، برش محصول نیمه جامد بزرگ به اندازه مورد نظر، و کار بر روی محصول نیمی از برش برش برش ماشین فرایند خم کردن و پیچیدن است. این فرایند شامل دو بخش کنترل سرعت و کنترل کششی دستگاه می شود. به اصطلاح تنش این است که فویل آلومینیوم را بکشید و آن را به هسته بر اساس استاندارد بچرخانید، باید یک تنش خاص را به فویل آلومینیوم اعمال کنید و کشش را که کشش است و کشش آن نیروی کنترل فویل آلومینیوم است، اعمال کنید. کنترل تنش اشاره به توانایی کنترل دائمی تنش فویل آلومینیومی در هنگام استفاده از تجهیزات دارد. این کنترل باید در هر سرعت ماشین، از جمله شتاب، سرعت، و سرعت یکنواخت موثر باشد. حتی در صورت توقف اضطراری، توانایی اطمینان از اینکه فویل آلومینیوم آسیب نمی رساند، وجود دارد. کنترل تنش کششی اساسا کنترل کشش دستی و کنترل تنش اتوماتیک است. کنترل تنش دستی به این معنی است که وقتی قطر سیم پیچ به مرحله خاصی در جریان پیچاندن یا خرد شدن تغییر می کند، اپراتور دستگاه منبع تغذیه دستی را برای رسیدن به هدف کنترل تنش تنظیم می کند. کنترل تنش اتوماتیک یک سنسور کششی است که به طور مستقیم میزان تنش واقعی نوار را اندازه گیری می کند و سپس داده های تنش را به یک سیگنال کششی تبدیل می کند و آن را به کنترل کننده تنش می فرستد. با مقایسه این سیگنال با ولتاژ پیش فرض کنترل کننده، سیگنال کنترل محاسبه می شود. دستگاه اکتیو کنترل اتوماتیک مقدار ولتاژ واقعی و مقدار کشش از پیش تعیین شده برابر است، به طوری که برای رسیدن به هدف تثبیت تنش. اندازه تجهیزات پیچشی و کشش کششی به طور مستقیم بر عملکرد محصول اثر می گذارد، تنش بیش از حد بزرگ است، پیچ و تاب بیش از حد تنگ است، فویل آلومینیوم آسان است برای تولید چین و چروک، تنش کافی نیست، و فویل آلومینیوم مسئول ایجاد یک ناهماهنگی جدی بر روی شفت و شفت، باعث ناتوانی در باز کردن و ایجاد چرخش بزرگ در حلقه در هنگام برش، کیفیت برش را تحت تاثیر قرار می دهد، به طوری که اسلاتر باید یک سیستم تشخیص تنش خوب داشته باشد.